


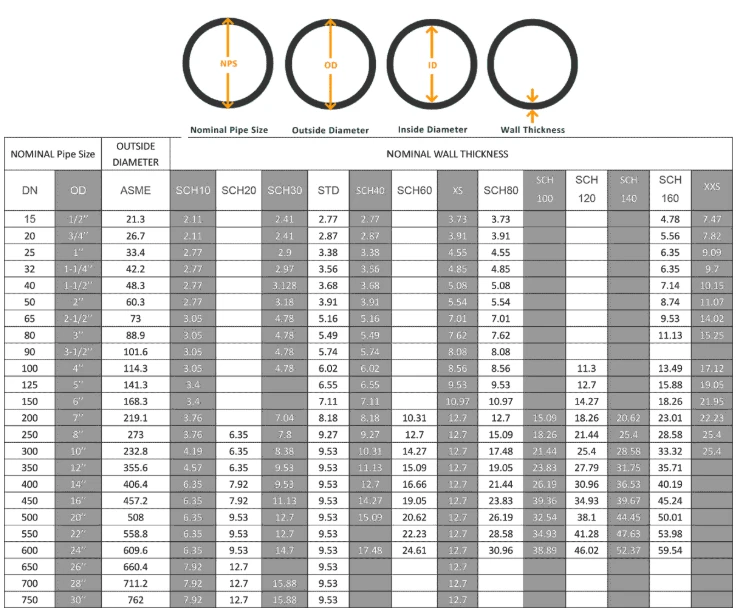
Thông số kỹ thuật ống thép liền mạch API 5L loại B chủ yếu áp dụng cho các kích cỡ từ 1/8" đến 48" (DN6 đến DN1200). Độ dày thành của các ống này phải tuân theo tiêu chuẩn ASME B36.10, với các cấp độ dày thành bao gồm SCH 10, SCH 20, SCH 40, STD, XS, SCH 100, SCH 120, SCH 160 và XXS.
bảng độ dày thành ống api 5l cấp b
Dung sai đường kính ở đầu ống API 5L Gbps
|
Kích cỡ |
Dung sai (với sự tôn trọngt to chỉ định bên ngoàiđường kính) |
|
<2 3/8 |
+ 0.016 inch, - 0.031 inch. (+ 0.41 mm, - 0.79 mm) |
|
>2 3/8 và Nhỏ hơn hoặc bằng 4 1/2, hàn liên tục |
±1.00% |
|
>2 3/8 và < 20 |
±0.75% |
|
>20. liền mạch |
± 1.00% |
|
>20 và<36, welded |
+ 0.75%.-0.25% |
|
>36, hàn |
+ 1/4 inch.. - 1/8 inch. (+ 6.35 mm, -3,20 mm) |
quy trình sản xuất dây chuyền ống API 5L Gbps
| Giai đoạn xử lý | Điểm kiểm soát chính | Thông số quy trình |
|---|---|---|
| 1. Gia nhiệt phôi | - Độ tinh khiết của phôi tròn-đúc liên tục (S/P Nhỏ hơn hoặc bằng 0,025%) - Gia nhiệt đồng đều trong lò đốt quay để ngăn chặn quá trình khử cacbon |
Nhiệt độ: 1200±50 độ Thời lượng: Lớn hơn hoặc bằng 90 phút |
| 2. Cán nóng | - Quản lý tuổi thọ điểm Piercer (thay thế sau mỗi 300 ống) - Kiểm soát lực căng khi cán liên tục để tránh sự thay đổi độ dày của tường |
Tốc độ: 0,8-1,2m/s Tỷ lệ giảm: Nhỏ hơn hoặc bằng 15% |
| 3. Vẽ lạnh | - Kiểm soát nồng độ tẩy (HCl 15%±2%) - Giám sát độ mòn khuôn nhiều-( Giảm nhỏ hơn hoặc bằng 1,2 mm mỗi lần) |
Lực kéo: 80-120MPa Độ nhám bề mặt: Ra Nhỏ hơn hoặc bằng 0,8μm |
| 4. Xử lý nhiệt | - Chuẩn hóa bắt buộc cho PSL2 (Ac{0}} độ ) - Kiểm soát kích thước hạt (Lớp 5-8) |
Nhiệt độ bình thường hóa: 890±10 độ Làm mát: Không khí |
| 5. NDT | - 100% UT tự động + dòng điện xoáy cho PSL2 - Tiêu chí loại bỏ: Các khuyết tật tương đương lớn hơn hoặc bằng φ2mm |
Tiêu chuẩn UT: API 5L App.E Tần số EMI: 20-100kHz |


